లీఫ్ స్ప్రింగ్ల ఉత్పత్తి ప్రక్రియ మార్గదర్శనం-బంపర్ స్పేసర్లను అమర్చడానికి రంధ్రాలు చేయడం (భాగం 4)
1. నిర్వచనం:
స్ప్రింగ్ స్టీల్ ఫ్లాట్ బార్ యొక్క రెండు చివర్లలో యాంటీ-స్క్వీక్ ప్యాడ్లు / బంపర్ స్పేసర్లను బిగించడానికి, పంచింగ్ పరికరాలు మరియు టూలింగ్ ఫిక్చర్లను ఉపయోగించి నిర్దేశిత స్థానాలలో రంధ్రాలు చేస్తారు. సాధారణంగా, రెండు రకాల పంచింగ్ ప్రక్రియలు ఉన్నాయి: కోల్డ్ పంచింగ్ మరియు హాట్ పంచింగ్.
2. అప్లికేషన్:
కంటి చుట్టూ పొర ఉన్న కొన్ని ఆకులు మరియు ఇతర ఆకులు.
3. నిర్వహణ విధానాలు:
3.1. పంచింగ్ చేయడానికి ముందు తనిఖీ
రంధ్రాలు చేసే ముందు, స్ప్రింగ్ ఫ్లాట్ బార్ల మునుపటి ప్రక్రియ యొక్క తనిఖీ అర్హత మార్కును తనిఖీ చేయండి, అది తప్పనిసరిగా అర్హత పొంది ఉండాలి. అదే సమయంలో, స్ప్రింగ్ ఫ్లాట్ బార్ల స్పెసిఫికేషన్లను తనిఖీ చేయండి, అవి ప్రక్రియ అవసరాలకు అనుగుణంగా ఉంటేనే, రంధ్రాలు చేసే ప్రక్రియను ప్రారంభించడానికి అనుమతి ఇవ్వబడుతుంది.
3.2.పొజిషనింగ్ టూలింగ్ను సర్దుబాటు చేయండి
క్రింద ఉన్న పటం 1లో చూపిన విధంగా, స్ప్రింగ్ ఫ్లాట్ బార్ల చివరన దీర్ఘవృత్తాకార రంధ్రాలను పంచ్ చేయండి. మధ్య రంధ్రం స్థానాన్ని బట్టి పంచ్ చేయండి, మరియు L', B, a మరియు b కొలతలకు అనుగుణంగా పొజిషనింగ్ టూలింగ్ను సర్దుబాటు చేయండి.
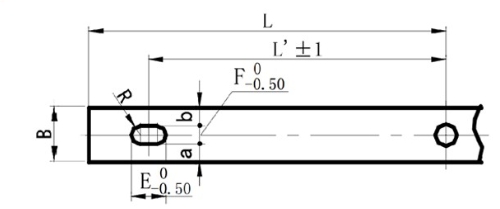
(పటం 1. చివరి దీర్ఘవృత్తాకార రంధ్రం గుద్దే స్థాన నిర్ధారణ రేఖాచిత్రం)
క్రింద ఉన్న పటం 2లో చూపిన విధంగా, స్ప్రింగ్ ఫ్లాట్ బార్ల చివరన వృత్తాకార రంధ్రాలు చేయండి. మధ్య రంధ్రం స్థానాన్ని బట్టి రంధ్రాలు చేయండి, మరియు L' మరియు B కొలతలకు అనుగుణంగా పొజిషనింగ్ టూలింగ్ను సర్దుబాటు చేయండి.
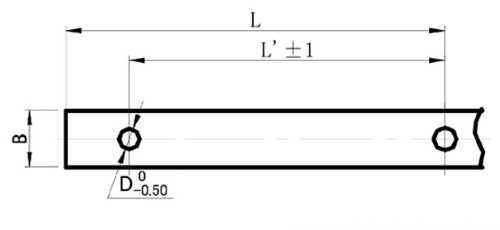
(పటం 2. చివరి వృత్తాకార రంధ్రం గుద్దే స్థాన నిర్ధారణ రేఖాచిత్రం)
3.3. కోల్డ్ పంచింగ్, హాట్ పంచింగ్ మరియు డ్రిల్లింగ్ ఎంపిక
3.3.1కోల్డ్ పంచింగ్ అప్లికేషన్:
1) స్ప్రింగ్ ఫ్లాట్ బార్ మందం t<14mm ఉండి, రంధ్రం వ్యాసం స్ప్రింగ్ స్టీల్ ఫ్లాట్ బార్ మందం t కంటే ఎక్కువగా ఉంటే, కోల్డ్ పంచింగ్ అనుకూలంగా ఉంటుంది.
2) స్ప్రింగ్ స్టీల్ ఫ్లాట్ బార్ మందం t≤9mm మరియు రంధ్రం దీర్ఘవృత్తాకార రంధ్రం అయితే, కోల్డ్ పంచింగ్ అనుకూలంగా ఉంటుంది.
3.3.2. హాట్ పంచింగ్ మరియు డ్రిల్లింగ్ యొక్క అనువర్తనాలు:
హాట్ పంచ్కోల్డ్ పంచింగ్ రంధ్రాలకు అనుకూలం కాని స్ప్రింగ్ స్టీల్ ఫ్లాట్ బార్ కోసం డ్రిల్లింగ్ రంధ్రాలను ఉపయోగించవచ్చు.హాట్ పంచ్తాపన ఉష్ణోగ్రతను 750 ~ 850 ℃ వద్ద నియంత్రించాలి మరియు స్టీల్ ఫ్లాట్ బార్ ముదురు ఎరుపు రంగులో ఉంటుంది.
రంధ్రం చేసేటప్పుడు, మొదట స్ప్రింగ్ స్టీల్ ఫ్లాట్ బార్ ముక్కను తప్పనిసరిగా తనిఖీ చేయాలి. అది మొదటి తనిఖీలో ఉత్తీర్ణత సాధిస్తేనే, భారీ ఉత్పత్తిని కొనసాగించవచ్చు. ఆపరేషన్ సమయంలో, పొజిషనింగ్ డై వదులు కాకుండా మరియు జరగకుండా నిరోధించడానికి ప్రత్యేక శ్రద్ధ వహించాలి, లేకపోతే పొజిషనింగ్ పరిమాణాలు టాలరెన్స్ పరిధిని మించిపోతాయి, దీని ఫలితంగా బ్యాచ్లలో నాణ్యత లేని ఉత్పత్తులు వస్తాయి.
రంధ్రాలు చేసిన స్ప్రింగ్ స్టీల్ ఫ్లాట్ బార్లను చక్కగా పేర్చాలి. వాటిని ఇష్టానుసారంగా పెట్టడం నిషిద్ధం, అలా చేయడం వల్ల వాటి ఉపరితలంపై గీతలు పడతాయి. తనిఖీ అర్హత గుర్తులను చేసి, పని బదిలీ కార్డులను అతికించాలి.
4. తనిఖీ ప్రమాణాలు:
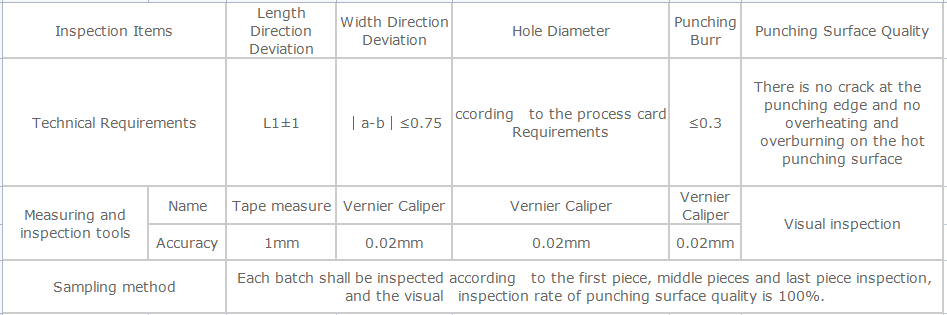
పటం 1 మరియు పటం 2 ప్రకారం రంధ్రాలను కొలవండి. రంధ్రాలు గుద్దడం మరియు డ్రిల్లింగ్ తనిఖీ ప్రమాణాలు క్రింద పట్టిక 1లో చూపిన విధంగా ఉన్నాయి.
పోస్ట్ చేసిన సమయం: మార్చి-27-2024


